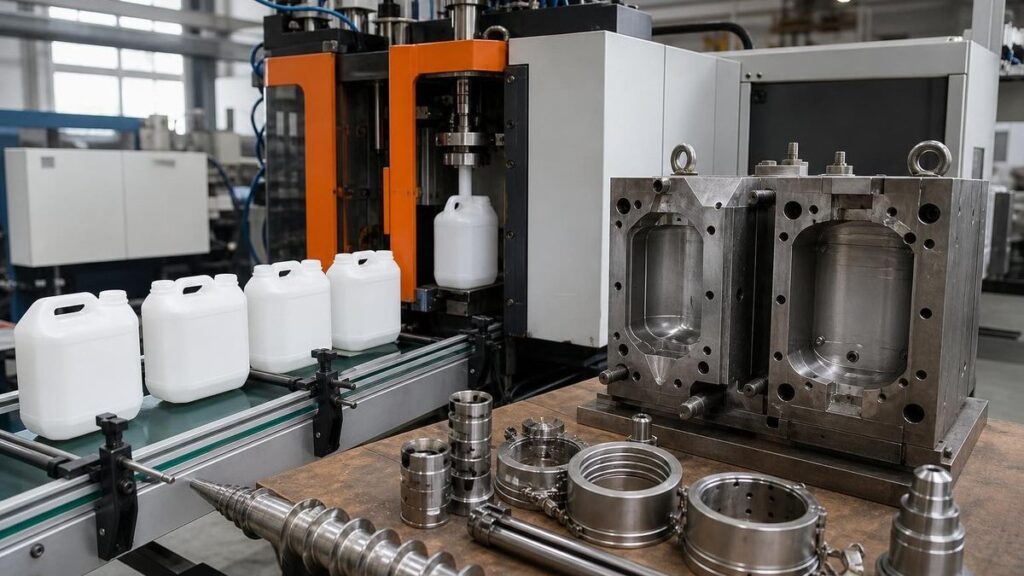
Выпуск пластиковых канистр требует согласованной работы выдувного оборудования, литьевых машин, оснастки и комплектующих. Разбираем, какие параметры важны при выборе техники, как устроены пресс-формы для ТПА и почему своевременная замена запчастей снижает риск простоев и производственного брака.
Производство пластиковой тары объединяет несколько технологических процессов: подготовку полимерного сырья, формование изделия, обрезку технологических элементов, контроль герметичности и упаковку. Для канистр особенно важны прочность стенок, точная геометрия горловины, устойчивость дна и равномерное распределение материала. Ошибка в подборе оборудования или оснастки приводит к браку, перерасходу гранулята и простоям линии.
Оборудование для выдувного производства канистр
Большинство полых канистр из полиэтилена низкого давления получают экструзионно-выдувным методом. Экструдер расплавляет полимер и формирует трубчатую заготовку (паризон), затем она зажимается в форме и раздувается сжатым воздухом. После охлаждения изделие извлекают, удаляют облой и при необходимости проверяют на герметичность. Подбирать оборудование для выдувного производства канистр следует ещё на этапе проектирования тары: технические возможности машины должны строго соответствовать размерам и массе будущего изделия.
При выборе линии оценивают не только паспортную производительность. Значение имеют объём экструзии, число ручьёв, усилие смыкания, диапазон размеров формы, система охлаждения и автоматизация съёма продукции. Для многослойной канистры потребуется оборудование с несколькими экструдерами: такая технология позволяет использовать барьерный слой или добавлять вторичный материал между наружными слоями первичного полимера.
Отдельного внимания требует периферия: сушилки и загрузчики сырья, чиллеры, компрессоры, дробилки облоя, конвейеры и установки контроля утечек. Недостаточная производительность охлаждения или нестабильное давление воздуха могут существенно снизить эффективность даже самой современной выдувной машины.
Пресс-форма для ТПА: когда нужна литьевая оснастка
Термопластавтоматы (ТПА) применяют для изготовления крышек, пробок, дозаторов, ручек, носиков и других деталей, которые дополняют канистру. Основным рабочим инструментом становится пресс-форма: она принимает расплав под давлением, формирует изделие и обеспечивает его охлаждение. Конструкция оснастки напрямую влияет на точность размеров, качество поверхности, скорость цикла и ресурс производства.
Перед заказом важно определить материал детали, количество гнёзд, допустимые отклонения, тип литниковой системы и способ извлечения. Горячеканальная система уменьшает объём отходов и подходит для массового выпуска, однако требует точного температурного контроля. Холодный литник проще в обслуживании, но образует отходы, которые нужно перерабатывать или учитывать в себестоимости. Разобраться в узлах и требованиях помогает материал о том, как устроена пресс-форма для ТПА и процесс изготовления оснастки.
Оснастку следует подбирать совместно с параметрами термопластавтомата: усилием смыкания, объёмом впрыска, расстоянием между колоннами и характеристиками узла пластификации. Несоответствие хотя бы одного из этих показателей осложняет наладку и может повредить дорогостоящую форму.
Запчасти для ТПА и профилактика простоев
Даже правильно настроенный термопластавтомат нуждается в регулярном обслуживании. Со временем изнашиваются шнеки, цилиндры, нагреватели, термопары, гидравлические уплотнения, клапаны, сопла, втулки и элементы системы смазки. Дефект детали часто проявляется постепенно: растёт разброс массы отливки, увеличивается время цикла, появляются недоливы, перегрев материала или следы масла.
Для планового ремонта стоит держать перечень критичных компонентов с учётом модели машины и интенсивности эксплуатации. Практические рекомендации по выбору запчастей для термопластавтоматов помогают сформировать складской запас и повысить производительность без закупки невостребованных позиций. Особенно важно контролировать состояние гидравлики и нагревательных зон: их неисправности напрямую влияют на стабильность давления и температуры расплава.
Профилактика включает очистку охлаждающих каналов, проверку крепежа, контроль утечек, калибровку датчиков и анализ качества готовых изделий. Журнал обслуживания позволяет сопоставлять симптомы с заменёнными деталями и заранее планировать ремонт. Такой подход поддерживает предсказуемый выпуск канистр и комплектующих, сокращает долю брака и защищает производство от внеплановых остановок.